





文:吉利汽车研究院(宁波)有限公司侯东锋江忍王健李承璋高文杰
摘要:一体式压铸后车身作为新能源汽车车身结构的核心大型铸件,具有投影面积大、结构复杂、壁厚差异显著、集成度高等特点,在高压铸造及后续清理工序中极易产生分型线毛刺、顶针印凸起、浇口冲蚀多肉、披锋等缺陷。本文针对毛刺标准,系统分析毛刺产生机理、分布规律与关键影响因素。通过模具、工艺、自动化去毛刺标准化等一体的综合控制方案解决毛刺问题。
关键词:一体化压铸;铝合金后地板;高压铸造;毛刺缺陷;飞边;质量控制;车身结构件;自动化去毛刺;浮动主轴;
引 言
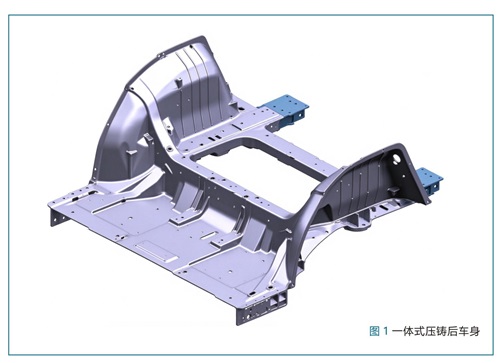
在汽车轻量化与一体化集成制造趋势下,一体式压铸后车身已逐步替代传统冲压焊接结构,实现减少76个零件,减少800个连接点,同比零件减重19%,显著提升车身刚性、碰撞性能与生产效率。见图1。
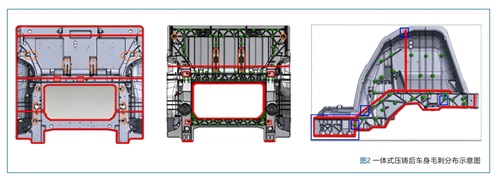
该类铸件投影面积大(≥2.2m2)、深腔结构多、分型面复杂,在高压铸造过程中,铝液极易通过模具配合间隙、滑块间隙、顶针孔渗入,形成分型线毛刺、顶针印凸起、浇口冲蚀多肉、披锋等缺陷。单件平均毛刺位置达100多处,其中轮罩侧、顶针印、浇口区为高发区域。
这些缺陷不仅影响装配精度、破坏焊接质量、降低涂装附着力,更导致后处理成本激增,人工打磨工时一度高达180s/件以上,严重制约产线节拍(目标≤90s/件)。此外,锋利铝合金毛刺存在割伤风险,飞边脱落可能损伤机器人末端工具,造成非计划停机。
1、一体式压铸后车身毛刺特征与危害
1.1 毛刺定义与形态
一体式压铸后车身毛刺,指在分型面、滑块接合处、顶针孔、排气槽、镶块拼缝等位置因铝液渗入并凝固形成的多余金属薄片、凸起或飞边,其形态具有薄、脆、锐、分布广四大特征(如图2)。
常见毛刺类型:
1.分型面毛刺/飞边(占比42%)-沿合模线连续分布,毛刺高度随模具老化,逐步加大。
2.顶针印毛刺(占比28%)-单件150个顶针孔,形成环状凸起,毛刺高度随模具老化,逐步加大。
3.浇口冲蚀多肉(占比15%)-浇道残留金属,呈“冲蚀状”凸起,需铣削去除或重度打磨。
4.披锋/多料(占比10%)-局部区域金属堆积,多见于轮罩与横梁交界处。
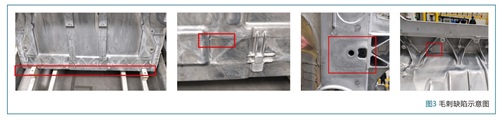
5.镶块拼缝毛刺(占比5%)-镶块接缝处微间隙导致的局部飞边。见图3。
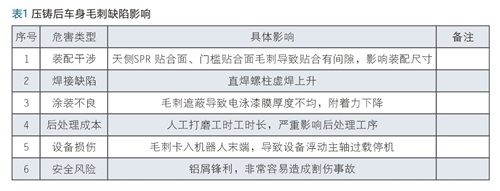
1.2 毛刺缺陷的影响
表1压铸后车身毛刺缺陷影响
2、一体式压铸后车身毛刺形成机理
一体压铸毛刺的本质是高温高压铝液突破模具微间隙形成的溢流凝固物,其形成过程分为三阶段:铝液高速充型→渗入0.02–0.5mm模具间隙→凝固成薄片→脱模时被拉伸撕裂成锐边。
与冲压件“剪切撕裂”毛刺不同,压铸毛刺是铸造溢流缺陷,控制逻辑为“密封+压力控制+温度管理”,而非“修边+打磨”。
3、一体式压铸后车身毛刺成因分析
毛刺形成的主要原因包括:
模具磨损或合模不紧,分型面或型腔边缘因长期使用发生磨损,形成微小间隙,金属液在高压下渗入,冷却后形成飞边类毛刺。若合模力不足或模具存在错位,也会导致金属液从分型面溢出。
模具热裂(网状毛刺),模具在反复热循环中产生龟裂(俗称“热裂”),尤其在内浇口等受冲蚀严重的区域更易发生。金属液渗入这些裂纹中,凝固后形成网状毛刺。高温金属液或模具温度过高会加剧此现象。
浇注系统设计不当,内浇口位置不合理可能导致局部压力过高,冲破型腔边界,造成毛刺;同时,过高的铸造压力也会迫使金属液挤入模具微小间隙。
压铸件结构复杂与变形,一体式压铸件尺寸大(如后底板可达1.6米以上)、壁厚变化剧烈,易在冷却过程中产生不均匀收缩和变形,导致脱模困难或局部间隙增大,间接诱发毛刺。
残留物与配合间隙问题,模具型腔中存在残留物(如脱模剂积碳、旧毛刺残留)或推杆、型芯配合间隙过大时,金属液可能渗入并形成毛刺。
4、一体式压铸后车身综合控制方案
4.1 模具精度控制,从根源上杜绝毛刺的产生
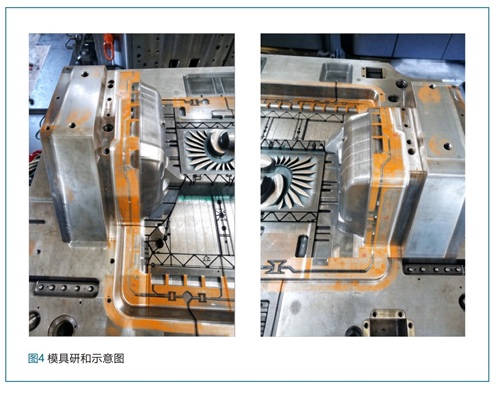
分型面加工精度最关键,动、定模的分型面必须具有极高的平面度(通常要求<0.05mm)。任何轻微的凹陷或凸起都会成为金属液的通道。采用高精度数控铣削和磨削加工来保证。理想状态下,分型面应100%接触。在实际生产中,需要通过“蓝丹”或“红丹”进行合模测试,检查接触面积,确保达到90%以上,且均匀分布,特别是型腔周围区域。生产过程中,微小的颗粒(如脱模剂残留、金属屑)压到分型面上会形成压痕,破坏平面度,必须定期清理和维护。见图4。
模具导向精度,导柱与导套,这是保证动、定模精确合模的核心。其配合间隙必须极小(单边0.01-0.02mm),且具有极高的耐磨性。应采用高碳高铬钢材并淬火至HRC60以上。预复位机构,在合模之前,必须确保顶针板已完全退回原位。否则顶针会与型芯碰撞,损坏分型面。加装先复位机构或电子预复位检测是防止此问题的标准做法。
型腔/型芯加工精度,型腔和型芯的尺寸和位置精度必须一致。如果存在偏差,合模时会产生错型(Step),这不仅会产生毛刺,还会导致铸件尺寸超差。
4.2 模具结构优化,封堵和抵抗金属液
分型面优化设计,对于大型模具,整体加工分型面(大块)平面度更好。但对于复杂区域,采用镶块结构更优,因为小块镶件更容易进行高精度加工和热处理,磨损后也便于更换,而不是更换整个模板。在型腔周围设计阶梯状的分型面,增加金属液的流动路径,能有效阻止其向外溢出。在离型腔较远的分型面边缘,特意设计一小段窄而平的尖角边缘。一旦有轻微飞边产生,它会在此处被挤断,形成容易去除的薄片状毛刺,而不是厚大的披锋。
滑块与抽芯机构优化,所有滑块的滑动接触面都必须安装经过淬火处理的耐磨板,并给予适当的油槽润滑,以减少磨损,长期保持配合间隙。块与滑块槽的配合是毛刺高发区。配合间隙需根据模具尺寸和材料精心设计(通常单边0.03-0.08mm),并确保在全行程内都顺畅无晃动。对于液压油缸抽芯,必须在油缸行程末端设置机械锁紧装置,或者使用带机械锁的液压缸,防止油缸在压力下后退。
顶出系统优化,顶针和顶针孔之间的配合间隙是另一个毛刺来源。间隙过大,金属液会渗入形成“顶针毛刺”。应采用高品质的顶针,并严格控制孔的公差(H7/g6配合)。
4.3 自动化去毛刺标准化处理
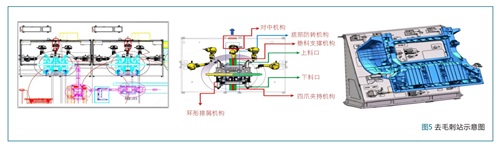
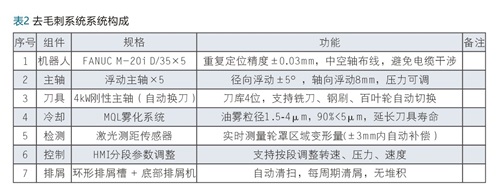
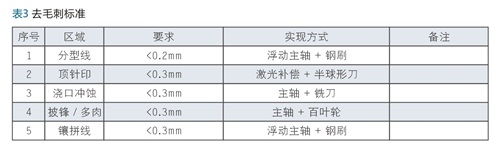
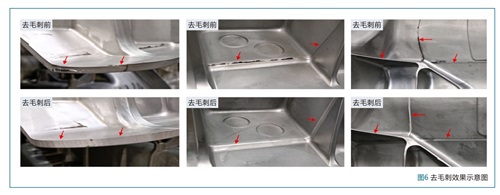
采用双工位自动化去毛刺系统,集成在压铸岛中,工艺流程:1.外部机器人上料→2.转台旋转180°→3.机器人扫描变形量→4.自适应路径补偿→5.多主轴同步去毛刺→6.吹气清屑→7.下料。通过仿真实现节拍优化:单件综合节拍79.6s(正面)与79.0s(反面),满足≤90s/件要求。见图5。
5、生产验证与效果
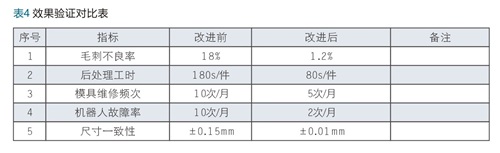
见表4。
6、结束语
1)一体压铸后地板毛刺主要源于模具间隙、压射参数、设备精度与清理方式,其中模具因素占比超70%,是控制核心。
2)压铸毛刺是“铝液溢流”型缺陷,与冲压“剪切撕裂”有本质区别,必须采用“密封+压力控制+温度均衡+自适应清理”的系统性控制策略。
3)自动化去毛刺系统是实现“全去除+高节拍”目标的关键,其浮动主轴+补偿+MQL冷却+分段调参技术组合,可稳定实现毛刺去除效果好,节拍快。
 35.61万

 35.9万
 1.1万
 1.97万
 1.63万
 1.31万
 1.58万
 1.69万
 1.6万
 2.14万
 1.79万
 1.16万
 1.49万
 1.59万
 9565
 1.37万
 1.42万
 1.54万
 9693
 8536
 2264
 2077
 1963