





文:广州风神汽车有限公司郑州分公司潘克平、杨勇
摘要:受铝合金缸体的结构和高压铸造的属性决定,缩孔造成泄漏问题造成缸体报废比例高。在产品开发过程中,需对缸体的材质、铸造工艺和生产参数等充分考虑,可减少缩孔产生,同时,在生产中可通过调整缩孔附近的凝固顺序或加快缩孔位置凝固速度,改善缩孔的大小和使缩孔位置集中,将有害缩孔转化成无害缩孔。本文通过调整缩孔附近的凝固顺序或加快缩孔位置凝固速度,解决缸体喷油器安装孔与定位孔处因缩孔而内泄的问题,总结缩孔解决经验,为缸体生产提供参考。
关键词:发动机缸体;高压铸造;缩孔;凝固顺序
引 言
发动机是汽车的心脏和动力来源,主要包括缸体、缸盖、连杆、曲轴和活塞等部件。随着汽车行业的迅猛发展及轻量化需求,乘用车中铝合金部件的比例越来越高,发动机缸体也多采用高压铸造的铸铝件。高压铸造采用较高压力,将液体或半液体铝液高速压入金属模具内,通水快速凝固成形后,被顶出。高压铸造具有尺寸精度高、表面质量好、自动化程度高、工艺出品率高和生产效率高的优点。
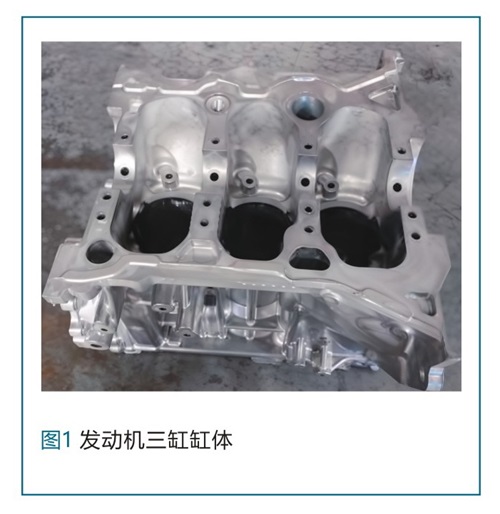
我公司生产的缸体包括三缸和四缸。其中,三缸缸体是重要出口产品,远销日本,畅销欧美。三缸缸体结构如图1所示。
我公司采用2500t压铸机生产缸体,常见的铸造缺陷包括缩孔、气孔、裂纹、渣孔、缺肉、崩缺和拉伤等。铝液被高速压入高压模具后,铝液同时凝固,在缸体的热节部位,由于铝液体收缩,形成缩孔缺陷。
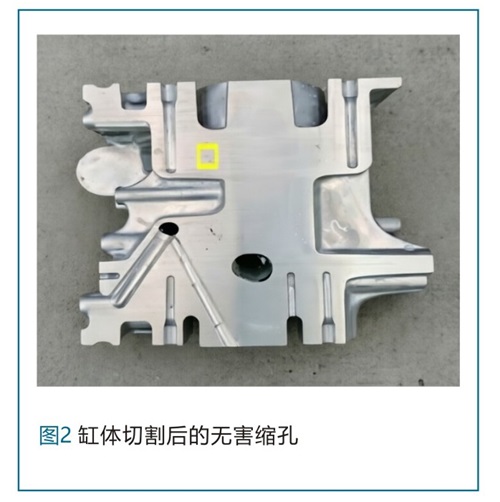
在实际生产中,缩孔分为无害缩孔和有害缩孔。无害缩孔是指满足密封及力学性能的要求的前提条件下,缩孔位置肉厚不小于设计要求的肉厚,如图2中黄框内所示的缩孔。有害缩孔是指缸体加工造成缩孔位置力学性能或密封性能无法满足使用要求的缩孔。
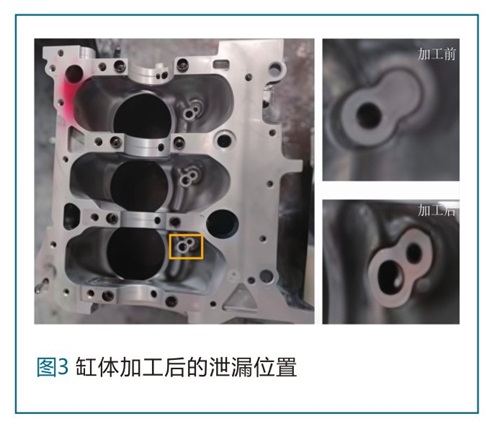
缸体的曲轴室内需要安装喷油器,发动机工作时,喷油嘴向曲轴喷射机油润滑。在缸体的曲轴室内设置有用于为喷油器定位的定位孔,用于固定喷油嘴的安装孔。定位孔在铸造侧设置有预铸孔,在加工侧加工至要求尺寸,安装孔为加工形成的螺纹孔。加工后喷油嘴的安装孔与定位孔之间贯穿造成内泄,造成缸体30%以上的报废率(见图3)。
因此,如何消除加工后喷油嘴的安装孔与定位孔之间贯穿造成泄漏,提高缸体的良品率,是我公司的重要研究课题之一。
1、断面分析
缸体中间试漏不合格后,采用水没侧漏方式确定漏点,泄漏位置在喷油嘴的安装孔附近。对安装孔进行色检分析,确定漏点在安装孔的具体位置。对工件切割断面确认,切割断面情况具体如图4所示。
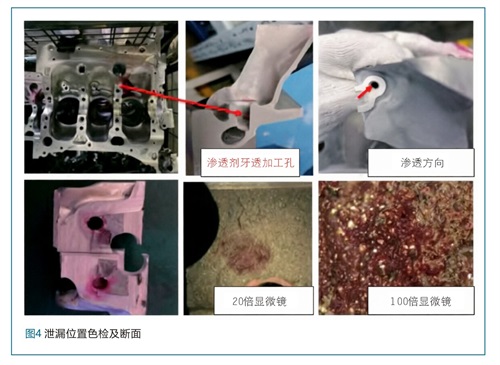
断面后,位于喷油嘴安装孔与定位孔之间区域被色检中渗透剂染红,将红色区域放置在显微镜下观察,断面的晶粒完整,无发黑和夹渣,缺陷属性为缩孔。
铝液凝固过程中,发生体收缩和线收缩。
体收缩主要包括三部分,具体如下:
(1)铝液处于液体时,温度降低,铝液的热胀冷缩产生的收缩。
(2)铝液由液态转变为固态,相变收缩(不考虑铝液中初晶硅产生的膨胀)。
(3)铝液凝固后形成的固态,温度降至固态的热胀冷缩产生的收缩。
三种体收缩中,铝液由液态转变成固态的收缩量最大。缩孔主要是由于局部铝液由液态转变成固态,得不到铝液补充,最后凝固位置形成的孔洞。喷油嘴安装孔与定位孔之间的内泄漏是缩孔贯穿造成的。
2、模拟仿真及CT分析
采用MagmaSoft模拟仿真软件对缸体的浇注系统的充型+凝固过程进行模拟,结果如图5所示。
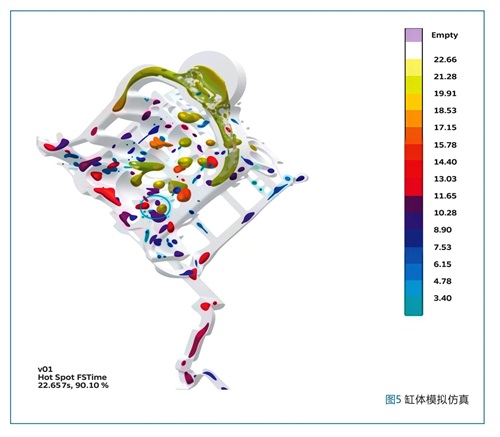
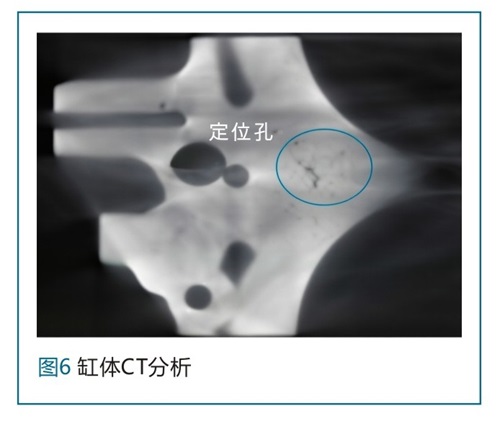
图中显示,喷油嘴安装孔与定位孔处是缸体的热节处,模拟凝固后显示该处易形成缩孔。将缸体切割后在CT机内扫描,结果如图6所示,分析结果显示在喷油嘴安装孔与定位孔之间区域有孔洞,存在缩孔。
3、对 策
喷油嘴安装孔与定位孔处是缸体的热节处,缩孔大小不一,位置分散。
通过调整喷油嘴安装孔与定位孔处的凝固顺序,改善缩孔的大小,使缩孔位置集中,将有害缩孔转化成无害缩孔,保证肉厚,避免喷油嘴安装孔与定位孔之间的内泄。
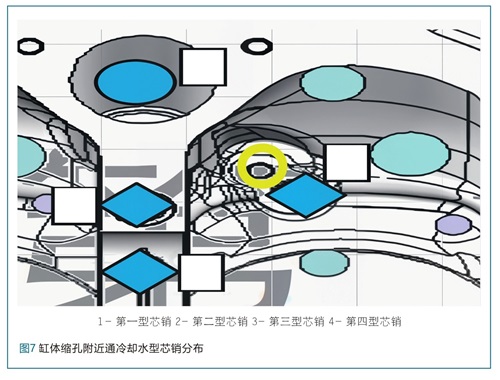
如图7所示,在喷油嘴安装孔与定位孔附近,能影响铝液凝固顺序的模具上通冷却水的型芯销具体包括第一型芯销、第二型芯销、第三型芯销和第四型芯销。其中第一型芯销、第三型芯销和第四型芯销位于喷油嘴安装孔的安装孔一侧;第二型芯销位于喷油嘴定位孔上,用于形成喷油嘴定位孔的预铸孔。第一型芯销、第三型芯销和第四型芯销的通水时间为73s,第二型芯销的通水时间为48s,通水时水压为1~2MPa。
第二型芯销形成的预铸孔的孔深为16mm、孔径为φ8mm,内孔直径为φ3mm、深度为11mm。加工完成后喷油嘴的定位孔的孔深为23mm,孔径为φ9.5mm。
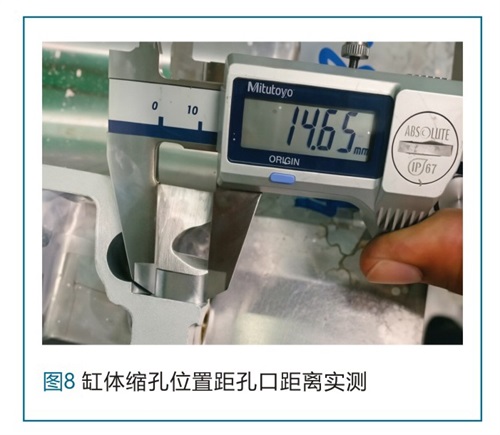
缩孔的位置主要集中距孔口14~16mm处,具体如图8所示。
根据缸体缩孔发生部位的冷却水型芯销分布情况及型芯销的状态,制定对策并验证效果。
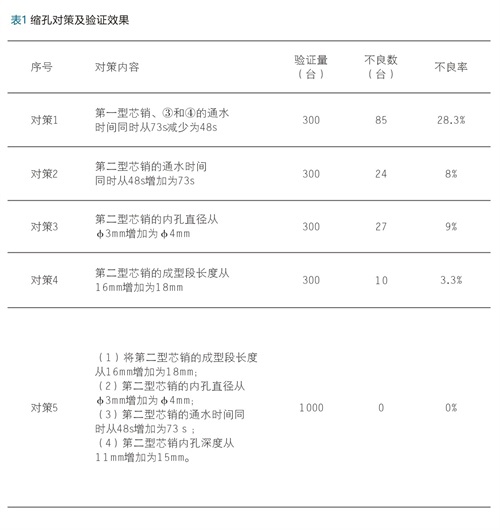
对策1是降低喷油嘴安装孔远离定位孔一侧的冷却速度。铝液在凝固过程中,减少对喷油嘴安装孔与定位孔区域的铝液的掠夺,使缩孔的位置移动,加工后减少暴露。验证300台,加工后因缩孔的报废率在28.3%,不良未得到改善,验证不合格。
对策2和对策3主要是加强喷油嘴定位孔处的冷却能力,铝液在凝固过程中,加快喷油嘴安装孔与定位孔区域的铝液冷却速度,使其提前凝固,使缩孔的位置发生偏移,减少加工后的暴露,将有害缩孔转化成无害缩孔。分别验证300台缸体,加工后因缩孔的报废率分别为8%和9%,改善明显。由于受到设备和缸体形状尺寸的限制,无法进一步加强改善。
对策4将型芯销的成型段加长2mm,减小缩孔位置的“肉厚”,并提高冷却能力,验证300台后,加工因缩孔的报废率有大幅度改善,但未零化。
根据前期对策及验证效果,为了使喷油嘴安装孔与定位孔处的缩孔零化,综合考虑,形成对策5,具体如下:
(1)将第二型芯销的成型段长度从16mm增加为18mm;
(2)第二型芯销的内孔直径为φ3mm增加为φ4mm;
(3)第二型芯销的通水时间同时从48s增加为73s;
(4)第二型芯销内孔深度从11mm增加为15mm。
验证后,效果见表所示,将位于喷油嘴安装孔与定位孔处的缩孔由有害缩孔转化为无害缩孔,加工后喷油嘴的安装孔与定位孔之间因缩孔造成泄漏问题被彻底零化。验证1000台后,全面展开,问题得到解决。
4、结 语
在高压铸造中,受工艺特性决定,在部分产品中的缩孔是无法消除的,可通过控制凝固顺序、强化局部冷却实现无害化。根据其使用工况条件,在满足强度(肉厚)和气密性的前提下,允许部分缩孔的存在。在对缸体喷油嘴安装孔与定位孔之间因缩孔而产生泄漏问题的解决过程中,获取了有益经验。
(1)需确定缩孔位置是否处于工件的热节位置,分析清楚缩孔附近的冷却水型芯销分布情况,采用模拟仿真或分析凝固顺序,通过调节凝固顺序,使缩孔位置凝固过程中得到铝液的补缩,缩孔位置转移或消除。
(2)增强缩孔位置本身的冷却能力,主要是优化型芯销的结构(加长、加粗和加深冷却孔深度),显著提升冷却和补缩效果。对用于形成预铸孔的型芯销改造,凝固过程中,预铸孔冷却加强,凝固速度优于其他位置,得到铝液的补缩,缩孔位置转移或消除。在改造型芯销时,还需考虑型芯销的尖端积热等问题。高压铸造模具开发成本高,在产品开发过程中,需对缸体的材质、铸造工艺和生产参数等充分考虑,可减少缩孔的产生,具体包括以下几个方面:
。
(1)铝液成分影响铝液由液态凝固成固态时的收缩量。通常情况下铝液从液态凝固成固态过程中,发生体收缩,有形成缩孔的倾向。但铝液中硅含量达到或超过共晶点时,由初晶硅产生时,体积不但不会收缩,反而膨胀。在高压铸造过程中,选择铝硅合金时,合理设计材料中硅含量,通过初晶硅的膨胀抵消部分铝液由液态到固态的收缩。我公司缸体生产硅含量控制在12%左右,即在共晶点附近,铝液流动性好。
(2)工艺参数影响铝合金中缩孔的产生。在高压铸造中,压射速度、保压压力和时间对铝液凝固过程中的补缩产生影响。压射速度影响铝液充型模具型腔的时间,铝液充型过程中是铝液对模具加热过程,压射速度越慢,充型时间越长,模具先接触铝液位置加热时间越长,模具温度高,改变铝液凝固过程中温度场,改变铝液凝固顺序,不利于缩孔的消除。
压射速度一般受模具和压铸本身的限制。保压压力和时间,使铝液充满型腔后,给铝液增加一定压力,使浇道内未凝固的铝液被压入型腔内,用于补缩型腔内铝液的收缩,有利于减少缩孔的产生,提高工件的致密性。压铸参数及曲线、浇注系统的设计可从源头减少缩孔的产生。
(3)浇注系统影响铝合金中缩孔的产生。在浇注系统中,内浇道的开设位置、内浇道大小和形状尤为关键,直接决定铝液充型方向。型腔内铝液凝固过程中,浇道内铝液是否提前断开,会造成补缩通道提前关闭。
综合考虑以上因素,在高压模具开发过程中,应该根据缸体材质和结构,合理设计模具结构和生产参数,减少缸体的本身的缩孔产生。当模具成型后,部分缩孔无法消除,可通过增强缩孔位置的冷却能力,使缩孔位置转移,将缩孔无害化;减少因为缩孔导致缸体报废,提高成品率。
 31.46万

 31.75万
 1.06万
 1.92万
 1.59万
 1.26万
 1.54万
 1.65万
 1.55万
 2.1万
 1.75万
 1.12万
 1.43万
 1.55万
 9103
 1.31万
 1.36万
 1.48万
 9177
 8096
 1803
 1615
 1524